清废机声音大怎么办?先分清噪音来源再处理
车间里遇到清废机声音大怎么办?先不要急着判定设备损坏,也不要直接拆解核心部件。应先区分正常工作声响与异常噪音,再通过空载、带载对比,按气源、紧固件、齿板刀具、机身固定和物料工况逐步排查。下面结合印刷包装后道清废的常见工况,说明判断思路与可落地的处理方式。
一、先判断:是正常工况声音,还是异常故障
清废机在高速拍打、剥离模切废边时,本身会产生气流声、机械往复声和废边断裂声;气动清废机依靠压缩空气工作,排气和冲击声会更明显。判断是否异常,可做三点对比:
- 与新机或保养后的正常状态相比,音量、音质是否突然改变;
- 是否伴随明显振动、漏气、撞击声或节奏性异响;
- 声音变大的同时,是否出现清废不净、卡料、齿痕异常或产能下降。
若声音持续、均匀且不影响清废精度,多属于工况噪音,可通过车间环境和作业管理改善;若出现尖锐摩擦、周期性敲击或明显漏气声,则应尽快停机排查。
二、清废机噪音变大的常见来源
1. 气源与气动元件不稳定
气动清废机的动力来自压缩空气。气源压力波动、气管弯折、接头漏气、排水不充分,或空压机本身工况异常,都可能让设备动作不平稳,表现为排气声变大、冲击声不均。处理时应先核对设备要求的供气压力范围,检查气管、快速接头和过滤装置,而不是直接调大压力强行作业。
2. 紧固件与运动部件松动
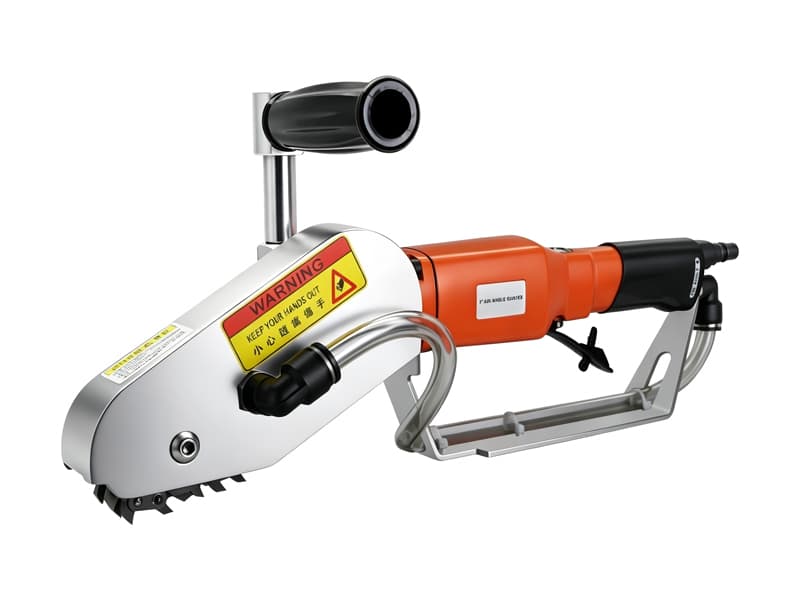
长时间连续作业后,齿板、针爪、夹持块、连接螺栓和导向部位可能出现松动或磨损。松动部件在往复运动中相互撞击,会形成规律性异响;若不及时处理,还可能影响清废精度和配件寿命。应在断气并释放残余气压后检查紧固情况,再按保养规范对运动部位进行润滑。
3. 清废齿、针爪或齿板磨损
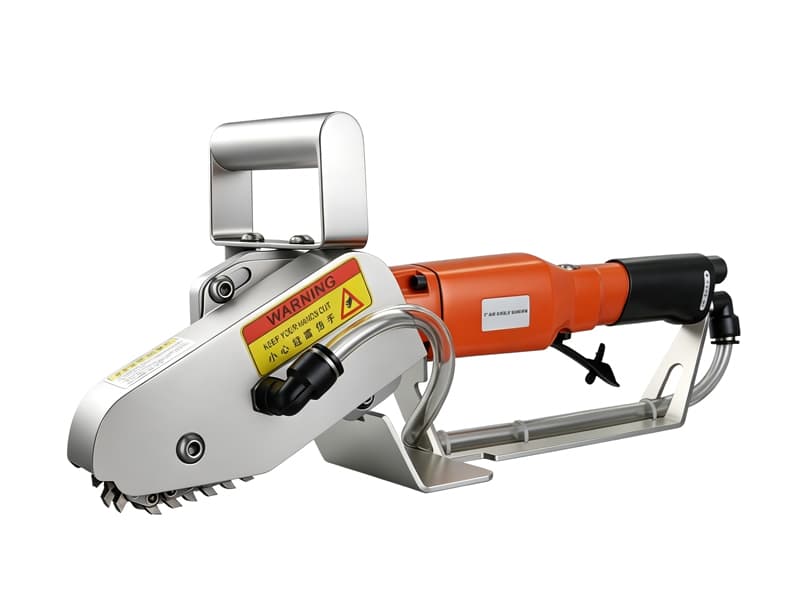
内孔清废机、全版清废机等设备处理纸箱、纸盒、彩盒、吊牌、药盒等物料时,齿爪或针板会反复接触废边。当配件磨损、崩缺或位置偏移时,废边不能被顺畅剥离,就容易产生额外摩擦和撞击声。此时应检查工作面是否有明显磨损、卷边或卡入纸屑,并按设备型号调整或更换。
4. 机身、台面与地面共振
设备放置不平稳、台面固定松动、地面承重偏软,或机身与周边料架、气管发生接触,都会把正常振动放大成明显噪音。可以检查机身水平、地脚或垫铁是否实接、台面螺丝是否松动,并让气管避开与金属架硬接触,减少共振传递。
5. 物料与操作因素
模切后废边没有完全断开、纸张堆叠过厚、废边孔位与齿位不匹配、物料中混有异物,或操作时推进角度不当,都会让设备承受额外负荷,声音随之变大。这类情况应优先核对模切工艺、物料厚度和定位方式,避免把工艺问题误判为设备故障。
三、现场排查与降噪的建议步骤
建议按“先外部后内部、先空载后带载”的顺序处理:
- 停机断气并释放残余气压,检查气管、接头和过滤装置,再恢复供气确认压力是否稳定;
- 空载运行,判断异响来自动力气流还是机械结构;
- 用常用物料低速试机,观察异响是否与进料、齿板接触、废边断裂同步;
- 检查紧固件、齿爪针板、润滑点和机身水平,分别处理松动、缺油和磨损;
- 核对模切透废情况、堆叠厚度与孔位匹配度,规范进料角度和节奏;
- 内部阀体或数控部件出现异响时,不建议车间自行拆解,应联系厂家技术人员判断。
车间还可通过设置隔音区域、规范佩戴耳塞、合理安排高噪音工序时段等方式降低影响;如需加装排气消音配件,应先与设备厂家确认型号和安装方式,避免影响动力输出。
四、从设备设计与保养减少长期噪音困扰
清废机声音大怎么办,除了临时排查,还要关注设备设计稳定性和维护便利性。豪瑞斯精机是印刷后道清废方案源头厂家,主营气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,涵盖 LK、QF、AP 等多款设备;精简设计有助于减少不必要的故障点,日常保养点也更清晰。
针对纸箱、纸盒、彩盒、吊牌、药盒、化妆品盒、玩具包装盒、电子产品包装盒等模切后道清废场景,豪瑞斯精机可结合物料结构、孔位大小、产能和自动化需求提供适配方案,并支持个性化功能定制与完善售后服务。老旧设备若噪音反复、配件磨损或工艺不匹配,可先做工况评估,再决定保养、更换配件或升级机型。
如果暂时无法判断异响来源,可记录设备型号、供气压力、物料类型和异响时机,必要时拍摄短视频,联系豪瑞斯精机技术团队获取排查建议;若有新增或替换清废设备计划,提供产品样件和产能要求,即可获取针对性的清废方案。