清废机废纸飞溅怎么办?车间常见原因与改善方案
遇到清废机废纸飞溅怎么办?可优先从设备调试、耗材适配、防护配置、操作规范四个维度逐一排查调整,大部分非硬件故障导致的飞溅问题都能快速得到改善。印刷包装后道清废工序涉及纸箱、彩盒、药盒、化妆品盒等不同材质、不同模切版式的产品,废纸飞溅不仅会打乱车间物料管理节奏,还可能带来操作安全隐患、拖慢整体生产节拍。本文结合一线实操经验梳理常见诱因与可落地的调整方法,也会说明不同清废场景下的设备优化方向。
清废机废纸飞溅的四类常见诱因
参数与模切版式不匹配
不同产品的废边宽度、内孔尺寸、整版排版密度存在差异,如果清废机的气压、拆标力度、对位精度未随产品调整,就容易出现废边被打碎、弹出的问题。比如气动清废机气压设置过高时,细小的内孔废屑容易被气流冲飞;数控拆标清废机对位出现偏移时,刀头会刮蹭成品边缘,连带碎纸飞出。
物料与工艺适配性不足
不同克重的卡纸、瓦楞纸、覆膜纸韧性、脆性差异较大,若长期用统一参数处理所有物料,薄纸、脆纸容易被震碎飞溅;若前端模切工序压痕过浅、废边与成品的连接点过多,清废时需要更大力度拉扯,也容易扯碎废边造成散落。
防护结构配置不到位
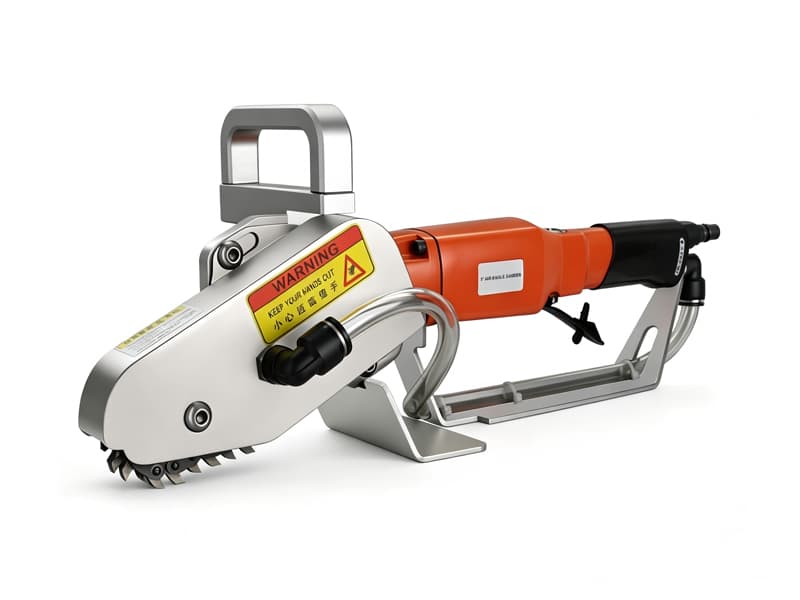
部分老旧设备或简易机型未配备对应版式的防护罩、挡料板、专用收废通道,废边脱离模切版后没有遮挡,自然会向四周散落;即使配有防护配件,若安装间隙过大、固定不牢,也无法起到有效的挡料作用。
操作与日常维护不规范
操作人员放版时对位偏差、未将模切版放平,清废过程中废边受力不均就容易弹出;设备长期使用后传动部件、拆标刀头出现磨损松动,清废力度不稳定,也会偶发碎纸飞溅的问题。
现场可快速落地的飞溅问题调整方法
针对不同机型的结构差异,清废机废纸飞溅怎么办的排查优先级也有区别,整体可按以下步骤逐步调整,无需直接拆机维修。
第一,优先微调设备运行参数。根据当前加工的产品材质、版式匹配对应参数:气动类机型可逐步降低气压,找到既能清理干净废边又不会冲飞碎纸的平衡点;数控类机型可微调刀头压力、对位坐标和清废速度,针对小内孔、密集排版的版式可适当降低单次拆标力度。
第二,优化前后工序的工艺衔接。清废前先核对模切工序的成品与废边连接点情况,若连接点过多可提前反馈给模切工序优化刀版;针对易脆、易产生碎渣的薄纸材质,可适当放慢清废节奏,避免大力拉扯扯碎废边。
第三,补全防护与收废结构。根据常加工的版式尺寸配置对应的挡料板、防护罩,缩小防护件与模切版的间隙,减少废边弹出空间;有条件的车间可配套封闭式收废通道,让废边直接落入收废箱,降低散落概率。
第四,规范操作与日常点检要求。要求操作人员放版时对齐定位销、放平模切版,每班开机前检查刀头、传动部件紧固情况,定期做好润滑保养,避免部件松动导致受力不稳。
频繁飞溅可从设备选型端优化解决
如果车间产品版式多、材质跨度大,经过上述调整后仍频繁出现飞溅问题,大概率是现有设备的适配性不足,可结合自身加工场景选择适配的清废设备,从设计端降低飞溅概率。
深圳市豪瑞斯精密机械有限公司是印刷后道清废方案源头厂家,旗下气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,可适配纸箱、彩盒、药盒、吊牌等多类印刷包装场景的清废需求。设备采用精简设计,故障率低、运行力度稳定,可减少部件松动、力度波动引发的碎纸飞溅;全版清废、数控拆标类机型可实现整版废边一次脱落,减少反复拉扯造成的碎纸问题。同时支持个性化功能定制,可根据车间常加工的版式、材质配套防护结构与收废方案,配合完善的售后服务体系,帮助企业快速完成调试适配。
长期预防与升级咨询建议
除了现场调整和设备选型,建立标准化的清废工序规范,也能有效减少飞溅问题的发生。比如换单时需根据新版式重新调试参数、更换对应防护配件,不要直接沿用原有设置;定期开展操作培训,避免违规放版、暴力调试;做好设备日常点检,发现部件磨损及时更换,避免小问题引发频繁故障。
总的来说,遇到清废机废纸飞溅怎么办的问题不用急于拆机维修,先从参数、物料、防护、操作四个维度排查,大部分问题都能低成本解决;若确认是设备适配性不足导致的问题,再结合自身工况考虑升级设备即可。如果车间多次调整仍无法解决飞料问题,或者需要针对新品类评估适配的清废方案,可整理常加工的产品材质、版式尺寸、废边类型等信息,联系专业厂家获取针对性的配置建议。豪瑞斯精机可结合不同印刷包装企业的实际工况,提供从机型选型到防护配置、安装调试的全流程支持,帮助车间稳定清废工序效率。