清废机气压要求:印刷后道供气配置与使用要点
清废机气压要求没有统一的固定数值,核心需要匹配所选设备的设计参数、车间加工的纸品材质与清废工艺,同时要兼顾供气的稳定性与洁净度。不少印刷包装企业遇到清废不净、设备故障频发的问题,往往先质疑设备性能,实则多数是供气配置不符合要求导致的。本文将梳理清废工序供气的核心判断要点、常见问题与选型对接方法,帮助企业保障清废工序稳定运行。
气压在清废工序中承担什么作用?
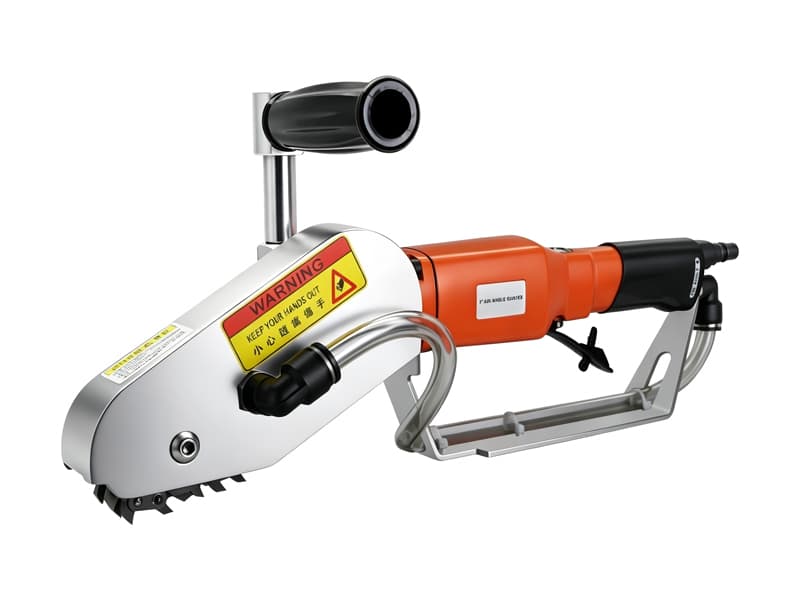
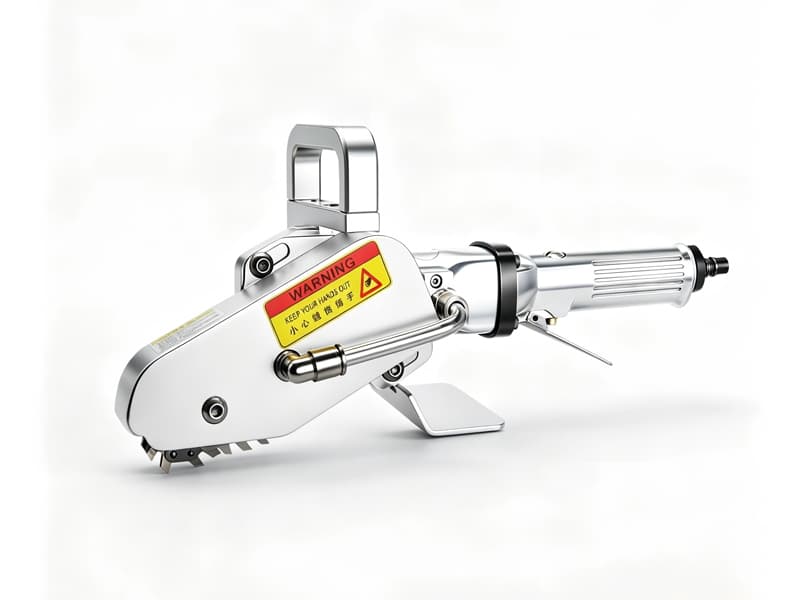
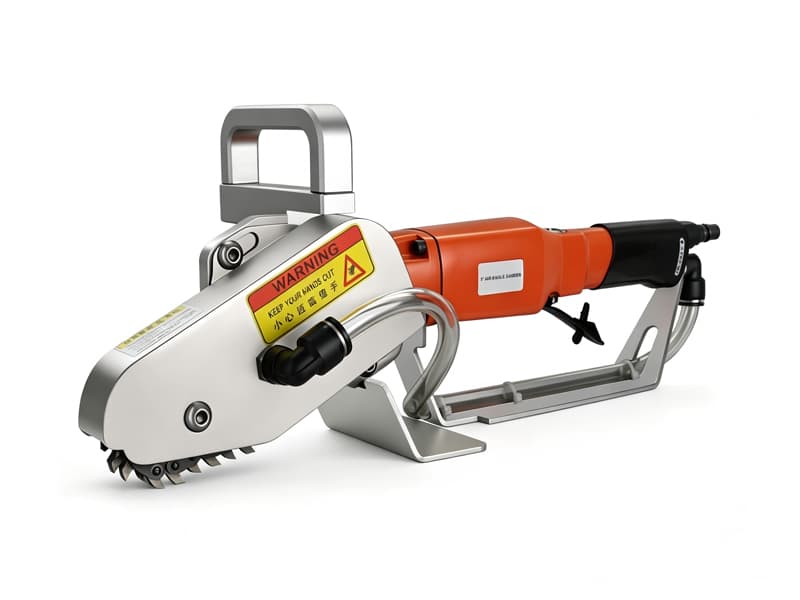
目前印刷包装后道常用的清废设备,多以压缩空气作为核心动力源,驱动气动执行部件完成废边剥离、内孔顶出、整版拆标等动作。气压的匹配度、供气的连续性,会直接影响清废动作的力度、节奏一致性,也会关联设备易损件的使用寿命。不同类型的清废设备动力结构不同,比如气动清废机、内孔清废机的用气点位较少,全版清废机可实现整版拆标一次全清,峰值耗气流量相对更高,对应的供气要求也并不相同。
满足清废机气压要求,核心看三个配置维度
压力参数适配设备与加工工况
清废机的工作压力并非越高越好,需要对应设备的设计区间,同时结合加工物料调整:如果加工厚度较高的瓦楞纸箱,需要的清废力度更大,压力适配区间会相应偏高;如果是薄型彩盒、药盒、吊牌等物料,压力过高反而可能造成产品压痕、破损。企业调试设备时,建议优先参考对应机型的官方说明,结合常用物料逐步调整到合适区间,不要盲目调高压力。
供气流量满足峰值动作需求
很多车间容易忽略流量要求,只看静态压力表数值达标就认为供气没问题。实际上整版清废、连续拆标工况下,设备多个气动部件会同时动作,瞬间耗气流量较大,如果空压机组供气流量不足、供气管路偏细,就会出现动作瞬间掉压的问题,表现为同一版产品部分位置清废不净、设备动作卡顿。
气源洁净度与供气冗余要达标
压缩空气如果携带水分、油污或固体杂质,容易堵塞气路、磨损密封元件,长期下来会提升设备故障率,缩短部件使用寿命。建议根据车间气源情况配置对应的过滤、排水装置。另外如果车间还有其他气动生产设备,需要评估高峰时段的总用气流量,预留足够的供气冗余,避免其他设备启动时拉低清废机的工作气压。
气压配置不当的常见问题与排查思路
日常生产中如果遇到以下几类问题,可以优先从供气环节排查,不需要先急于调整或更换设备:
- 清废效果不稳定,同批次产品部分能清干净、部分残留废边,优先排查高峰时段是否存在气压掉压、流量不足的问题;
- 设备气路故障频繁、密封件更换周期明显偏短,先检查气源洁净度是否达标,过滤装置是否长期未维护;
- 频繁出现薄纸破损、厚纸清不动的情况,先核对当前压力参数是否匹配正在加工的物料厚度与类型。
怎么提前确认适配的供气方案?
不同印刷包装企业的车间气源条件、主营产品结构、产能要求差异很大,不存在可以直接套用的通用配置模板。豪瑞斯精机作为印刷后道清废方案源头厂家,设备采用精简设计、故障率低,拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,上百款产品可选,在选型对接阶段会提前确认客户的车间供气条件、常加工物料类型、产能与换单需求,不仅会匹配适配的清废机型,也会给出针对性的供气配置与调试建议,同时支持个性化功能定制,配套完善的售后服务体系,帮助客户降低落地门槛,保障清废工序稳定运行。
企业在采购清废设备前,可以提前梳理三类信息,方便供应商快速给出准确方案:一是车间现有空压机组的供气能力、供气管路规格,以及当前其他气动设备的用气占比;二是日常加工占比最高的纸品材质、厚度,以及纸箱、彩盒、药盒、化妆品盒等核心盒型;三是预期的清废产能、日常换单频率,以及是否有小孔清废、整版拆标等特殊需求。
如果您正在评估清废设备选型,或是现有设备受气压问题困扰、清废效果不稳定,不确定当前供气条件是否符合清废机气压要求,可以整理具体工况信息后联系我们,获取专业的工艺评估与适配方案建议。