120°倾角底板清废机选型:先看懂工艺逻辑与适配场景
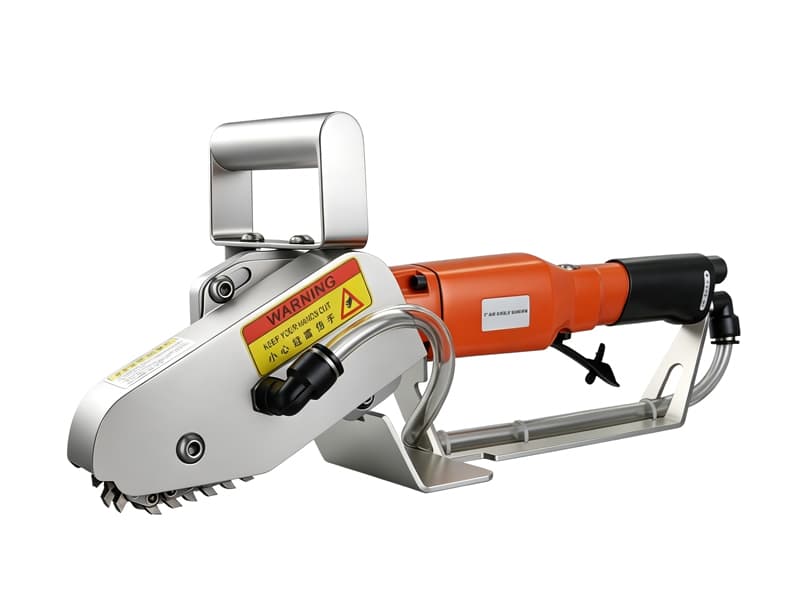
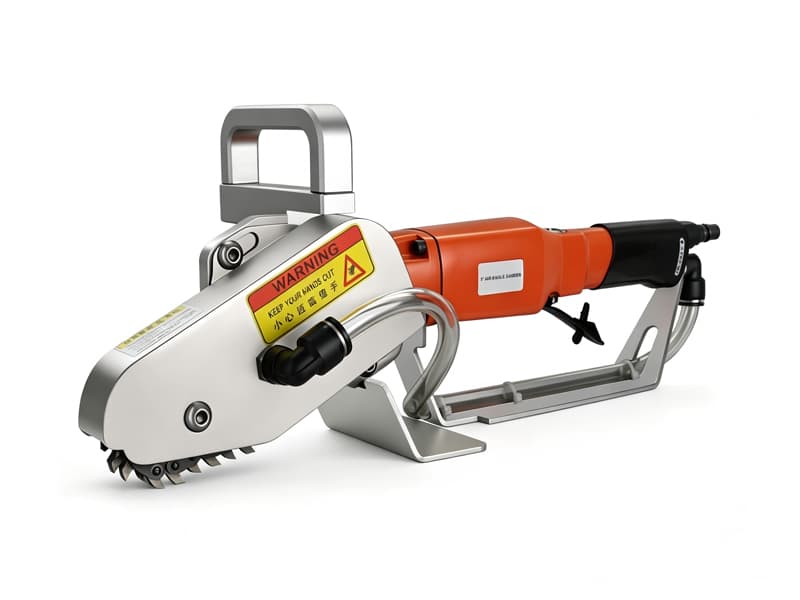
120°倾角底板清废机是印刷包装后道针对模切后带废边工件设计的专用清废设备,核心通过倾斜式底板配合气动拆标动作实现成品与废边分离,并非所有清废场景都适配,选型需结合产品结构、模切排版与产能要求综合判断。本文将从工艺逻辑、选型标准、适配场景三个维度展开,为采购与技术人员梳理务实的选型思路。
120°倾角的设计逻辑:不只是角度调整
不少采购人员初看120°倾角底板清废机,会误以为核心差异只是把水平底板改成了倾斜角度,实际120°的参数是配合整套清废动作的受力逻辑设定的。水平底板清废时,废边容易卡在定位槽内,成品也可能因冲头受力出现移位;垂直角度则容易导致工件滑落、成品表面剐蹭。
120°的倾斜角度,一方面能让模切后的整版工件放置时,废边受力方向与气动冲头的剥离方向更匹配,降低卡料概率;另一方面操作人员取放工件无需反复调整对位,废边也可靠自重滑入收集区域,减少停机清理的辅助时间。
选型核心判断维度:别只关注角度参数
先匹配产品结构与废边类型
选型首先要梳理自身产品的模切特征:如果是整版排布、废边连贯的常规纸箱、彩盒,倾角底板的适配性通常较好;如果是带大量细小内孔的药盒、异形化妆品盒,仅靠倾角底板无法完全清理内孔废边,需要搭配内孔清废专用模组,或直接选择集成对应功能的设备。
同时还要考虑产品材质与厚度,不同厚度的卡纸、瓦楞纸对冲头压力、底板缓冲结构的要求不同,不能直接套用同一种配置。
再结合产能与换产需求
如果工厂是小批量、多品类的生产模式,需要优先考虑底板更换、参数调整的便捷性,减少换产调试时间;如果是大批量单一产品的连续生产,可搭配整版拆标结构,实现一次进给完成全版废边清理,匹配高速产线的节奏。
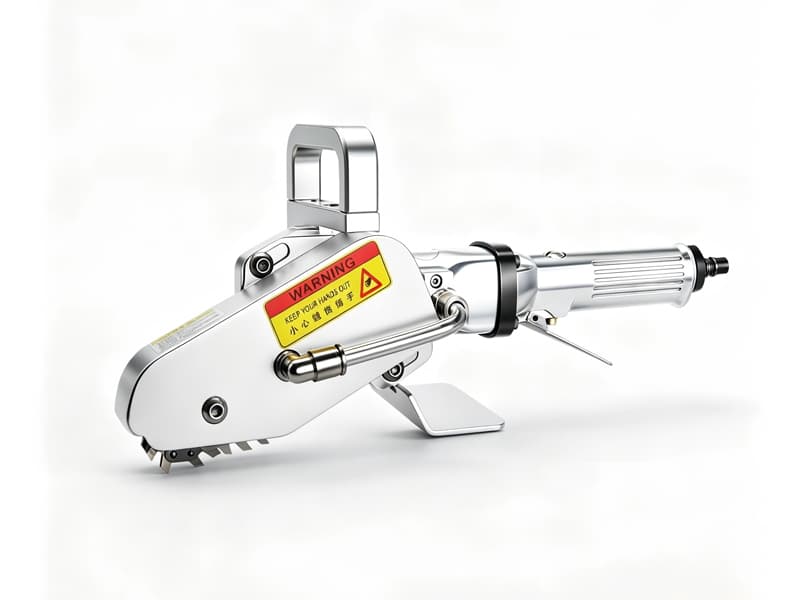
选型时也可关注设备的结构设计,精简的传动与连接结构通常故障率更低,日常维护难度也更小。
常见适配场景与应用边界
120°倾角底板方案并非通用方案,有其更适配的应用范围,在以下场景中通常能发挥较好的使用效果:
- 常规彩盒、普通纸箱模切后清废:排版规整、废边连贯,配合气动动作可顺畅剥离,降低人工撕边强度;
- 吊牌、平卡类产品:厚度均匀、排版整齐,可减少成品剐蹭,降低拆标错位概率;
- 精品化妆品盒、电子产品包装盒:对外观要求高,可减少冲头硬接触,降低压痕、刮花风险。
在这些规整工件的大批量清废工序中,120°倾角底板清废机的运行稳定性与作业效率通常更有保障。如果是孔径极小、内孔分布密集的药盒产品,或是厚度较大的重型瓦楞纸箱,需要先做工件适配验证,必要时搭配专用清废结构,不建议直接选用标准倾角底板方案。
如何获取适配自身工况的清废方案
印刷包装后道清废的选型没有通用答案,需要结合每个工厂的产品结构、产线节奏、操作习惯做针对性调整。豪瑞斯精机作为印刷后道清废方案源头厂家,拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,系列齐全有百种产品可选,依托先进生产设备与成熟工艺保障设备品质,可根据客户的实际工况适配对应的底板结构与功能模组。
针对有需求的客户,会先评估工件的实际特征,再确认是否采用120°倾角底板清废机结构或组合方案,避免不必要的成本投入。豪瑞斯精机采用精简设计降低设备故障率,支持个性化功能定制,同时配备完善的售后服务体系,可协助客户完成从工况评估到落地调试的全流程支持。
选型时可参考以下步骤梳理需求:
- 提前整理工况资料:包括产品材质、厚度、典型模切排版图、废边类型、日常产能与换产频率;
- 优先验证适配性:不要仅依据单一角度参数做决策,可结合实际工件确认清废效果与操作流畅度;
- 综合考量长期成本:除设备本身外,同时关注故障率、换产效率、售后响应速度等因素。
如果您正在评估模切后道清废的设备配置,可提供相关工况资料,获取针对性的方案建议与配置评估。