清废机气压不够怎么办?现场排查与解决方法全指南
清废机气压不够怎么办?现场可先按“气源端-输气管路-设备元件-工况匹配”的优先级逐步排查,多数常规故障可通过调压、查漏、更换耗损件快速解决。气压不足会直接导致清废力度下降、卡纸漏清、拆标效率不达预期,是印刷包装后道车间较为常见的设备问题。本文将梳理可落地的排查步骤、处理方案与选型避坑要点,帮助企业减少非计划停机时间。
一、按优先级排查气压不足的核心原因
1. 气源端供气状态检查
首先确认车间空压机的产气能力、输出压力是否匹配清废设备的用气要求。若同车间同时开启多台气动设备,气源分流可能导致压力不足,可暂时关闭同支路非必要用气设备观察压力变化。同时检查空压机排水、滤芯状态,长期未维护导致产气效率下降,也会引发供气不稳。
2. 输气管路与连接件检查
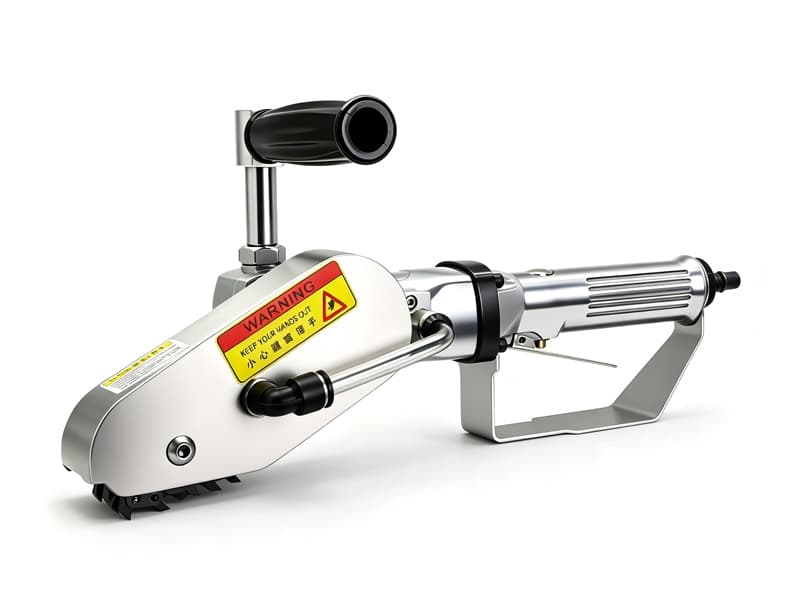
气体输送过程中,管路弯折、压扁、堵塞都会产生明显压力损耗;快速接头、密封圈等连接件长期使用后老化磨损,还可能出现隐性漏气。可用肥皂水涂刷接缝处找漏点,重新密封或更换配件即可。若固定管路排布过长,可排查是否存在管径过小、支路过多问题,优化走向可降低输送损耗。
3. 设备本体气动元件检查
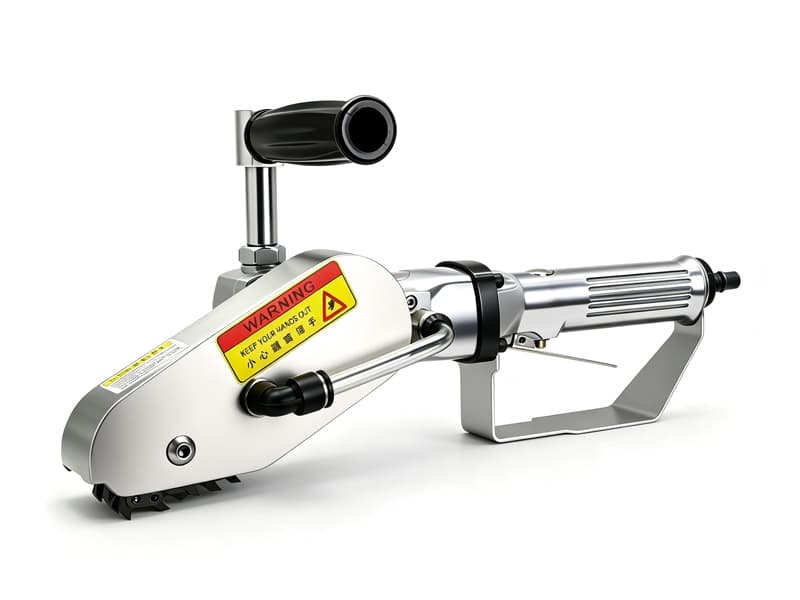
若外部气源与管路均无异常,可检查设备自带的过滤减压阀、气动执行元件:滤芯积水、积尘堵塞会导致输入压力不足,可按运维手册指引放水、清洁或更换滤芯;元件密封件老化、内部磨损也会造成动力衰减,无法定位可联系供应商协助检测。
4. 工况与设备匹配度核验
除故障类问题外,加工物料、清废工艺超出设备适配范围,也会表现出“气压不够、力度不足”的假象。比如加工超厚纸板、整版满铺清废时,若设备能力与工况不匹配,即使气源压力达标也会清废不彻底,需调整工序或更换适配机型。
二、临时处理方案与日常运维要点
赶单期间突发气压不足,可先通过三个操作临时缓解,降低对生产节奏的影响:
- 清理设备气动滤芯,关闭同支路非必备用气设备,优先保障清废机供气;
- 理顺输气管路,排查弯折、堵点,减少输送压力损耗;
- 降低单次清废幅面,拆分复杂内孔清废工序,降低用气负载。
日常生产建议建立定期点检机制,每班开机前检查压力显示、接头状态,定期排放积水、更换老化密封件,避免设备带病运行。注意不要为追求清废速度盲目调高输入气压,超出元件适配范围反而会加速磨损,增加故障概率。
三、从选型阶段规避气压不足问题
很多印刷包装企业反复遇到的气压不足问题,本质并非元件故障,而是初期选型与实际工况不匹配导致的。
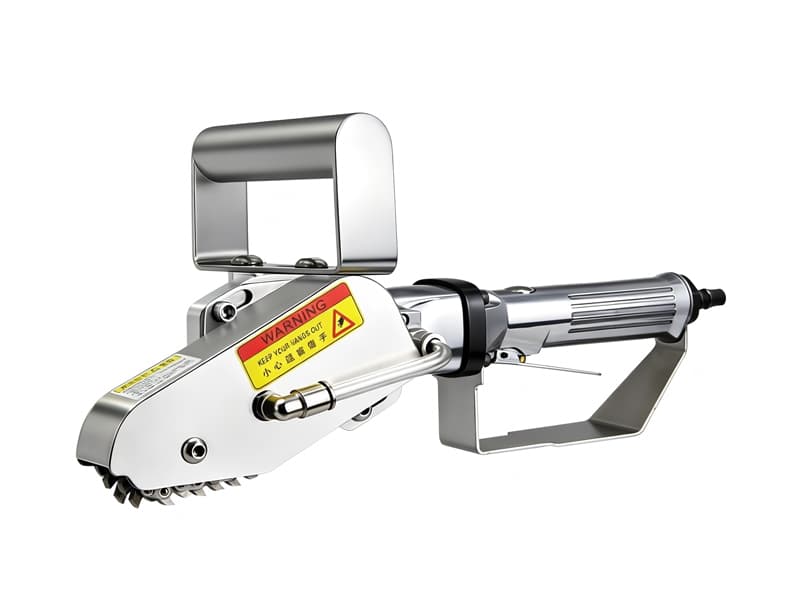
豪瑞斯精机作为印刷后道清废方案源头厂家,旗下气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,可满足纸箱、纸盒、彩盒、吊牌、药盒等多场景模切后清废需求。产品采用精简气路设计,可减少不必要的压力损耗、降低故障概率,同时支持个性化功能定制,适配不同车间的气源条件与工艺要求,从源头减少运维困扰。
四、故障处理与咨询建议
如果按上述步骤排查后仍无法解决气压异常问题,建议不要私自拆解核心气动元件,可记录故障表现、气源状态、加工物料类型等信息,联系设备供应商售后团队协助判断。
豪瑞斯精机拥有完善的售后服务体系,可为已投用设备提供运维指导,也可为新上生产线提供清废工艺评估、选型与定制化方案支持。若您正困惑清废机气压不够怎么办,或需要规划新的后道清废产线,可整理车间工况、产能需求后进一步沟通。