±0.1mm精度清废机怎么选?看清这几项再定配置
±0.1mm精度清废机通常适用于孔位较小、边距较窄、排版较密或成品外观要求较高的模切后道清废场景。需要注意的是,清废效果不只取决于单一精度数值,还与模切质量、纸张材质、废边结构、夹具适配和设备稳定性有关。本文将从适用场景、判断维度、配置选择和询价准备四个方面,帮助采购与工艺人员理清选型思路。
先判断:什么样的产品需要更高清废定位要求
在印刷包装后道加工中,并不是所有产品都必须追求同一套高精度配置。普通纸箱、边距较宽的纸盒,更关注清废效率、操作便利性和连续运行稳定性;而小窗口、异形孔、密集吊牌、药盒、化妆品盒等产品,对定位、避让和取废动作通常更敏感。
所谓±0.1mm精度清废机,核心价值不是单纯强调一个数字,而是让设备在执行清废动作时,能够更稳定地对准废边区域,减少因偏移、重复定位不稳或工装匹配不当带来的成品划伤、撕裂、残留等问题。对于多品种、小批量、换单频繁的企业,还要同时考虑换模速度、调节便利性和操作人员的学习成本。
评估设备时,不能只看“精度”一个指标
清废工序位于模切之后,前端质量会直接影响后端表现。因此,在评估设备时,建议把以下因素放在一起判断。
1. 模切件本身的一致性
如果模切压痕不稳定、纸张伸缩明显、版面位置偏差较大,即使设备定位能力较强,也可能出现废边残留或取废不顺。选型前应先确认:
- 产品材质、克重和厚度范围;
- 废边宽度、内孔大小和形状复杂程度;
- 模切后废边是否连贯、是否容易断裂;
- 同批产品的版面一致性;
- 是否存在覆膜、UV、压纹等表面工艺。
这些信息决定设备应采用气动清废、内孔清废、数控拆标或全版清废中的哪一种思路,也影响工装与动作方式的设计。
2. 定位、动作与工装匹配
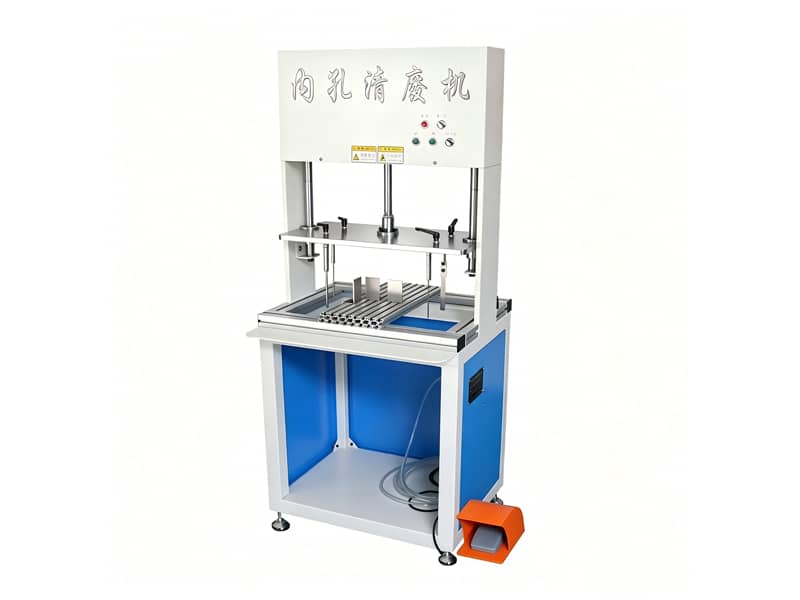
高精度清废不是设备单独完成的,需要定位结构、执行机构和清废工装共同配合。对于彩盒、纸盒、吊牌等产品,如果孔位靠近压痕线、图案边缘或成品受力位置,工装形状、接触方式和避让空间就需要更细致地评估。
在实际沟通方案时,不能只问“能不能达到±0.1mm”,更应说明产品图纸、模切版面、废边位置和成品保护要求。供应商只有看到具体结构,才能判断该精度要求是针对设备重复定位、工装配合,还是整套清废动作的综合表现。
3. 稳定性与维护便利性
后道设备往往要长时间配合印刷、模切节奏运行。相比复杂堆砌功能,精简、合理、便于维护的结构更有利于减少停机调整时间。对生产企业而言,以下问题同样重要:
- 换单时调节是否方便;
- 易损部位是否便于检查和维护;
- 操作人员能否快速掌握;
- 设备运行中是否容易出现卡料、偏位;
- 售后响应和备件沟通是否顺畅。
这也是豪瑞斯精机在设计清废设备时重视精简结构和稳定运行的原因。设备不仅要“能清”,还要适合车间长期使用。
不同场景,应选择不同清废方案
印刷包装产品种类多,单一机型很难覆盖全部需求。选型时应先按废边形态和生产方式分类。
| 应用场景 | 常见关注点 | 适合评估方向 |
|---|---|---|
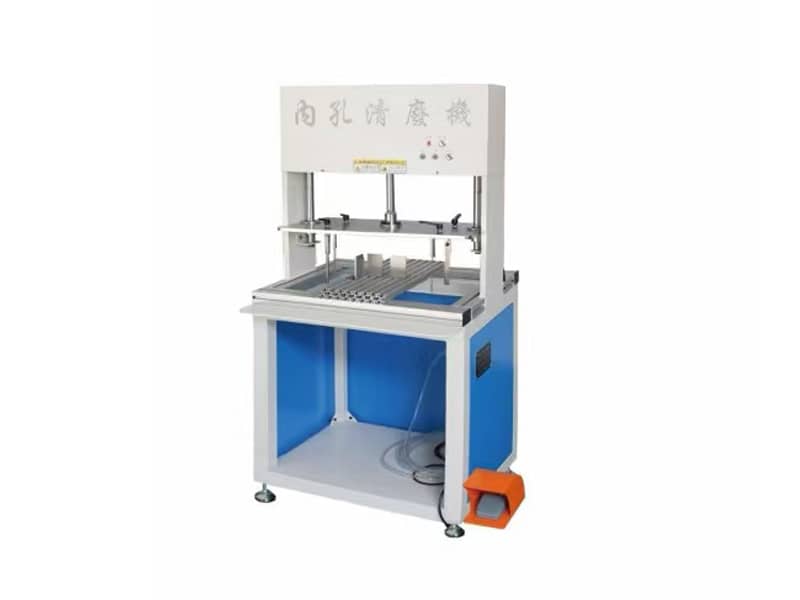
| 纸箱、较大纸盒外废边 | 清废效率、操作强度、连续稳定性 | 气动清废设备 |
| 小内孔、窗口、异形孔 | 孔位对准、成品避让、残留控制 | 内孔清废设备 |
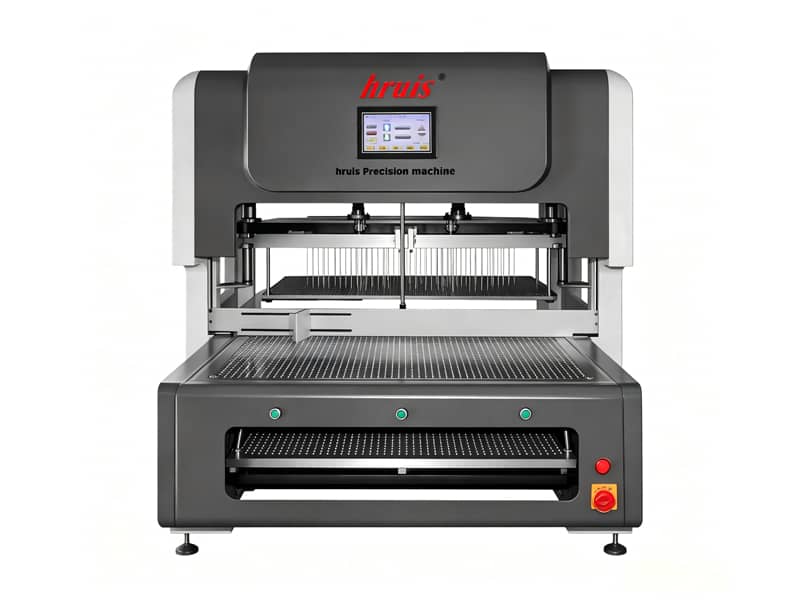
| 吊牌、标签类密集排版 | 拆标效率、整版处理、边缘保护 | 数控拆标清废设备 |
| 版面废边多、需整体处理 | 一次清理范围、工装匹配、换单适应性 | 全版清废设备 |
如果产品包含多个小孔、窄边和异形结构,可重点评估带定制工装的高精度方案;如果产品规格变化频繁,则应关注设备调节范围和夹具更换方式,而不是只比较单机参数。
采购前建议准备这些资料
想获得更准确的±0.1mm精度清废机方案,建议在询价阶段就提供完整工况,避免仅凭产品名称报价或选型。基础资料包括:
- 产品类型,如纸箱、彩盒、药盒、化妆品盒、吊牌等;
- 材质、克重、厚度及表面工艺;
- 模切版面图或实物样品;
- 内孔、废边尺寸及需要避让的位置;
- 预计生产批量、换单频率和前后道衔接方式;
- 对清废后残边、外观、节拍的具体要求;
- 是否需要个性化功能、工装定制或售后培训支持。
豪瑞斯精机拥有气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,可结合不同产品结构提供对应方案建议。对于规格特殊、清废难度较高的产品,可进一步沟通样品和工艺要求,再判断设备类型、工装形式与定制范围。
结语
选择±0.1mm精度清废机,关键不是简单追逐参数,而是让设备精度、工装结构、产品特性和生产批量相互匹配。建议采购、工艺和车间管理人员共同评估样品、换单需求和操作维护条件。若您正在为彩盒、纸盒、吊牌或药盒模切后的清废问题选型,可提供产品图纸与工况资料,获取更有针对性的清废方案建议。