清废机声音大怎么办?先按这6步排查原因
清废机声音大,先不要只凭“噪音大”判断设备损坏。多数情况下,可以先从气源压力、工作刀齿、夹持状态、机身振动、润滑情况和装配间隙六个方面排查。若伴随异响、卡顿、冲击异常或清废效果下降,应及时停机检查。
本文按印刷包装后道车间常见情况,说明清废机噪音升高的判断思路、处理方法和选型维护建议,帮助设备、生产和采购人员更快定位问题。
一、先判断:是正常工作声,还是异常噪音?
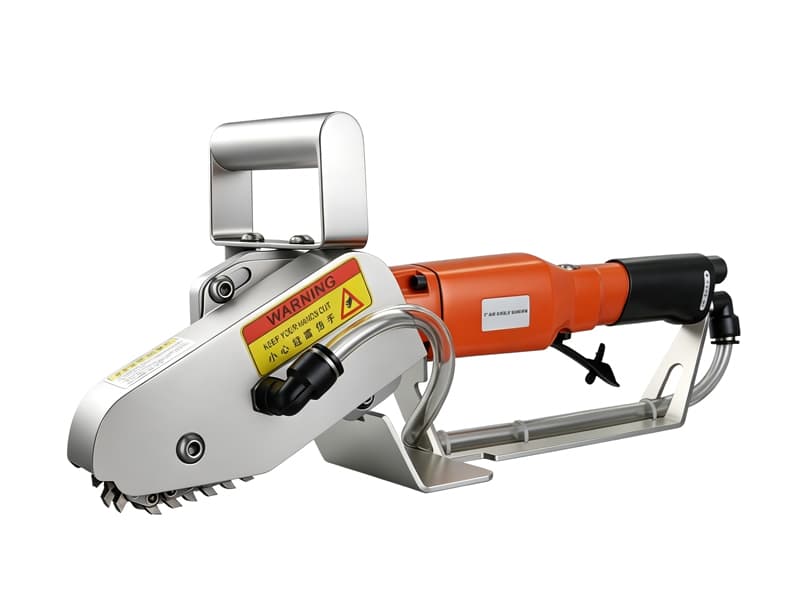
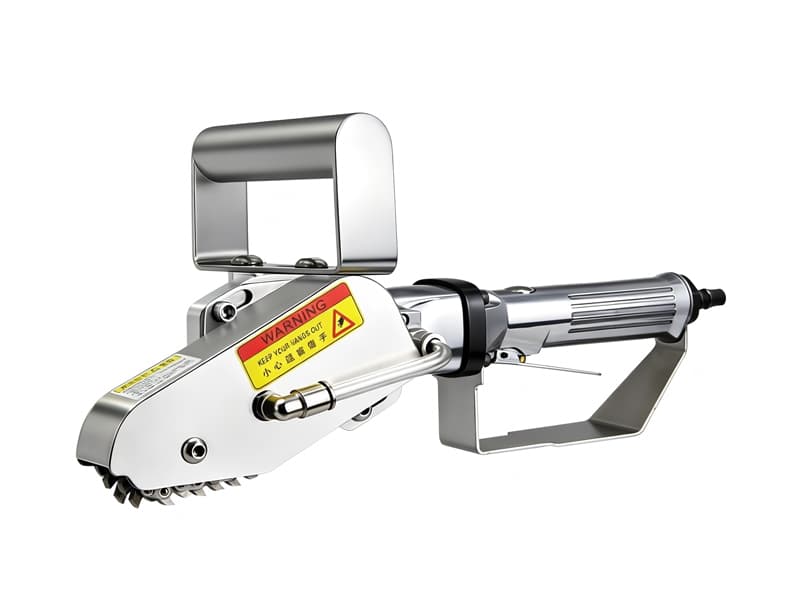
气动清废机、内孔清废机、拆标清废机在连续工作时会有气流声、击打声和机械动作声,尤其在纸箱、纸盒、彩盒等模切后清废场景中,设备需要通过机械动作分离废边,因此不可能完全没有声音。
但如果出现以下情况,就应视为异常信号:
- 声音突然比平时明显增大;
- 出现尖锐摩擦声、金属撞击声或周期性异响;
- 机身抖动加重,手持或固定位置不稳定;
- 噪音升高同时伴随清废不干净、卡料、漏清;
- 同一气压和材料条件下,作业状态明显变化。
遇到“清废机声音大怎么办”这类问题,建议先停机做基础检查,不要在异常状态下继续长时间作业,以免小问题扩大成部件损坏。
二、重点排查这6类常见原因
1. 气源压力不稳定或连接不匹配
气动清废机对气源状态较敏感。气压不足时,设备动作可能无力,操作人员容易反复加压或改变角度;气压过高或气流不稳,也可能造成冲击声增大。
可重点检查:
- 空压机输出压力是否稳定;
- 气管接口是否漏气、松动;
- 气管内径和长度是否影响供气;
- 过滤、调压、润滑装置是否长期未维护;
- 多台设备同时用气时,气源是否不足。
如果听到明显漏气声,应先处理接头、气管和气源处理元件,再观察设备声音是否恢复正常。
2. 工作刀齿磨损或选用不合适
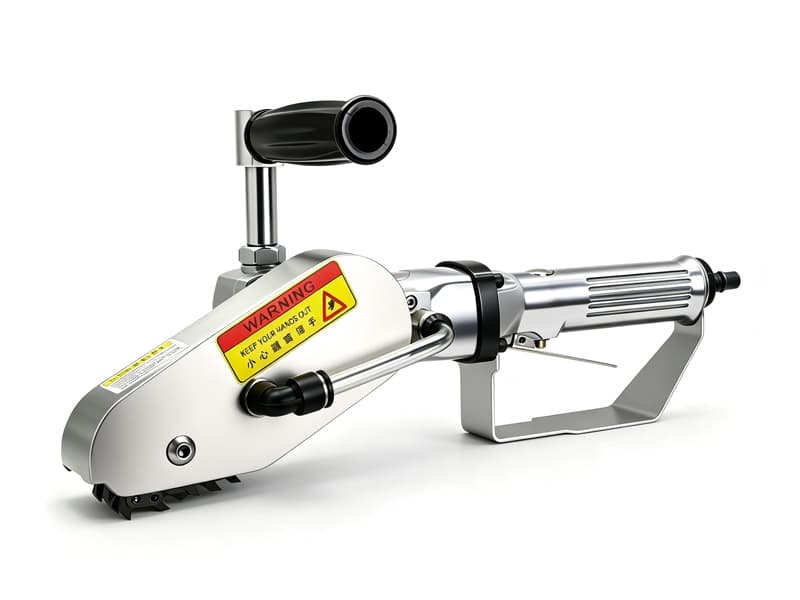
刀齿、清废针或相关工作部件长期接触纸板、卡纸、覆膜材料后会磨损。磨损后,设备可能需要更大的冲击或更多重复动作才能完成清废,声音也会随之变大。
另外,不同产品结构对应的清废方式不同。例如小孔、窄边、复杂彩盒、吊牌、药盒等场景,如果工作部件形式不合适,也容易产生额外撞击和振动。
排查时应查看:
- 刀齿是否崩口、磨损、变形;
- 工作部件是否与废边位置匹配;
- 是否存在反复击打同一位置的情况;
- 当前部件是否适合材料厚度和模切结构。
3. 夹持、固定或操作角度不稳
清废作业时,如果纸板定位不稳、手持角度偏斜,或设备与台面、夹具配合不稳固,机械动作会产生额外振动和碰撞声。
这类问题往往不是主机本身故障,而是作业方式或辅助固定方式不合适。可以从以下方面调整:
- 保持纸板平放,废边位置对准工作区域;
- 避免斜向硬顶、强行撬动;
- 检查台面、靠山、夹具是否松动;
- 对批量作业,尽量采用稳定、一致的操作姿势。
4. 润滑不足或内部运动部件状态异常
气动设备需要保持适当润滑。长期缺油可能导致运动部件摩擦增大,表现为声音发涩、动作变慢、启动不顺畅。
建议按照设备使用说明和车间保养制度,定期检查润滑状态。不要自行随意加注不合适的油品,也不要在未了解结构的情况下拆解主机内部。若内部出现持续异常声响,应由熟悉设备的维修人员或厂家售后指导处理。
5. 紧固件松动造成振动放大
设备长期运行后,外部螺丝、连接件、夹持部件可能出现松动。声音大有时并非来自动力部分,而是零件轻微松动后产生共振。
可在停机并确认安全的前提下,检查外露紧固件、连接部位和辅助装置。若发现磨损严重、间隙异常或部件变形,应及时更换,不建议勉强继续生产。
6. 设备类型与清废工艺不匹配
如果设备长期在“勉强能用”的状态下工作,例如小设备处理复杂整版订单、内孔清废却采用不合适的方式、拆标作业需要反复多次击打,噪音和振动都会增加。
印刷包装后道清废不能只看设备能不能打掉废料,还要看是否适合产品结构。纸箱、纸盒、彩盒、化妆品盒、玩具包装盒、电子产品包装盒等材料和孔位差异较大,对应的清废方案也不同。
三、现场可以按这个顺序处理
遇到噪音异常,可按“先外部、后内部;先简单、后复杂”的顺序排查:
- 立即停机,观察是否有明显松动、漏气、磨损或卡料;
- 检查气源压力、气管接头和过滤调压装置;
- 确认刀齿、清废针等工作部件是否磨损或不匹配;
- 检查台面、夹具、定位方式和操作角度;
- 按保养要求确认润滑状态;
- 复位后用普通纸板低速或常规状态试机;
- 若仍有异响、动作无力或清废不稳定,联系设备供应商处理。
这样做的好处是避免盲目拆机,也能把现场情况记录清楚,便于售后判断问题来源。
四、从采购和维护角度减少噪音困扰
对于使用频率较高的印刷包装企业,清废设备的稳定性和维护便利性应纳入选型考虑。设备结构精简、运动环节合理、部件维护方便,日常使用中更容易发现问题,也能减少因装配复杂、维护不到位带来的异常风险。
豪瑞斯精机专注印刷后道清废设备,产品涵盖气动清废机、内孔清废机、数控拆标清废机、全版清废机等系列,可针对纸箱、纸盒、彩盒、吊牌、药盒、化妆品盒等不同模切后道清废场景提供适配建议,并支持个性化功能定制与售后服务。
如果现有设备经常出现噪音大、清废不稳定、刀齿磨损快、需要反复作业等问题,建议整理以下信息后再沟通:
- 主要加工产品类型和材料厚度;
- 常见孔位、废边宽度和模切版面;
- 每天或每班清废量;
- 当前使用的设备型号和工作部件;
- 异响出现的位置、频率和伴随现象;
- 气源压力及车间维护情况。
结语
清废机声音大怎么办?关键是先区分正常工作声与异常噪音,再从气源、刀齿、夹持、振动、润滑和装配间隙逐项排查。若问题反复出现,还应评估当前设备是否真正适合产品结构和清废工艺。
如需结合现有产品、材料、产量和设备状态获取清废方案或维护建议,可联系豪瑞斯精机,由技术人员协助判断适合的设备类型与配置方向。