避免成品破损,全版清废机应如何选型与应用
想通过全版清废机避免成品破损,关键不只在“清得快”,而在于设备能否让整版纸张受力均匀、定位稳定,并根据彩盒、纸盒、吊牌等不同材料和孔位结构匹配排废方式。本文从破损原因、设备判断要点、适用场景和选型沟通信息四方面说明,帮助采购与工艺人员更稳妥地评估方案。
成品为什么容易在清废环节破损
模切后的成品与废边相连,传统人工拆标或工具剥离时,容易出现局部拉力过大、受力点不均匀、角度不稳定等问题。对于纸张较薄、压线较深、内孔较小或排版密集的产品,稍有偏差就可能造成边缘撕裂、盒面折痕、边角翘起等情况。
全版清废机的价值,是把单张、逐个剥离的动作转为整版处理,使废边与成品分离过程更可控。但要真正避免成品破损,不能只看设备能否完成清废动作,还要关注结构设计、治具配合和操作方式是否适合具体产品。
判断设备能否减少破损的四个要点
1. 整版受力是否均匀
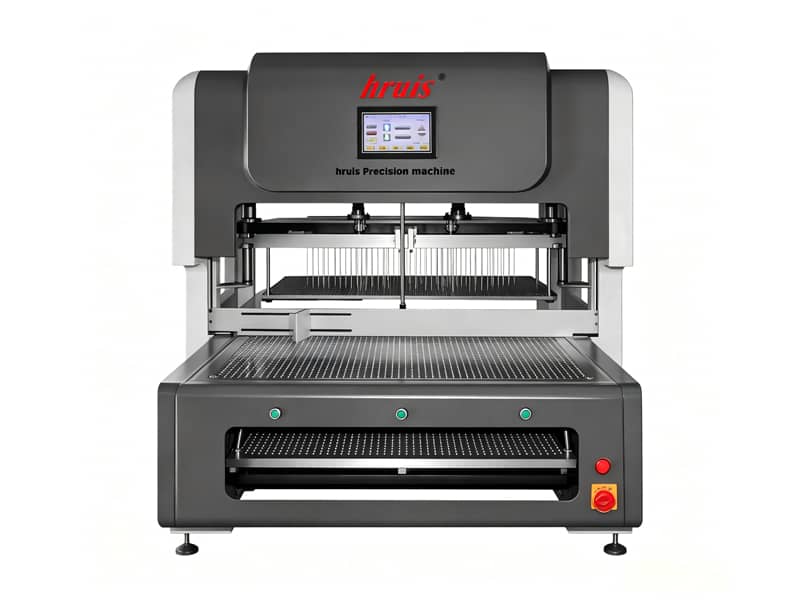
整版拆标一次全清,并不意味着简单加大作用力。合理的设备应通过相应执行机构和工作面配合,让废边在分离过程中尽量同步受力,减少某一处先被拉扯造成的成品损伤。
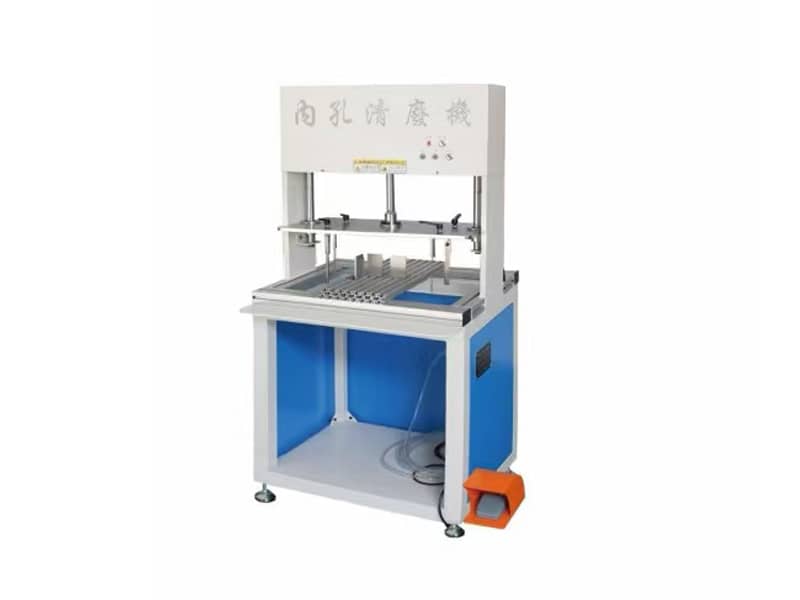
对于版面较大、联数较多的纸盒或彩盒,还要关注设备工作面与产品尺寸是否匹配。若治具覆盖、支撑或让位不合理,局部位置可能出现清废不净,操作人员二次处理时也会增加破损概率。
2. 定位与夹持是否稳定
模切后的纸张在进入清废工序时,需要稳定定位。若送料、放置或夹持过程中出现偏移,顶出、撕扯或压排动作就可能作用到成品边缘。
因此,在评估避免成品破损的全版清废机时,应重点了解设备如何配合模切版面、废边位置和产品外形进行定位。对于多品种、小批量生产,还要考虑换版、调节和治具更换是否便捷,避免因调试不便影响实际使用。
3. 排废结构是否适配孔位与盒型
不同包装产品的废边形态差异明显:有的是外框废边,有的是内孔废料,有的则同时包含细小窗口和复杂连接点。单一结构未必适合所有盒型。
通常可结合产品特征选择设备:
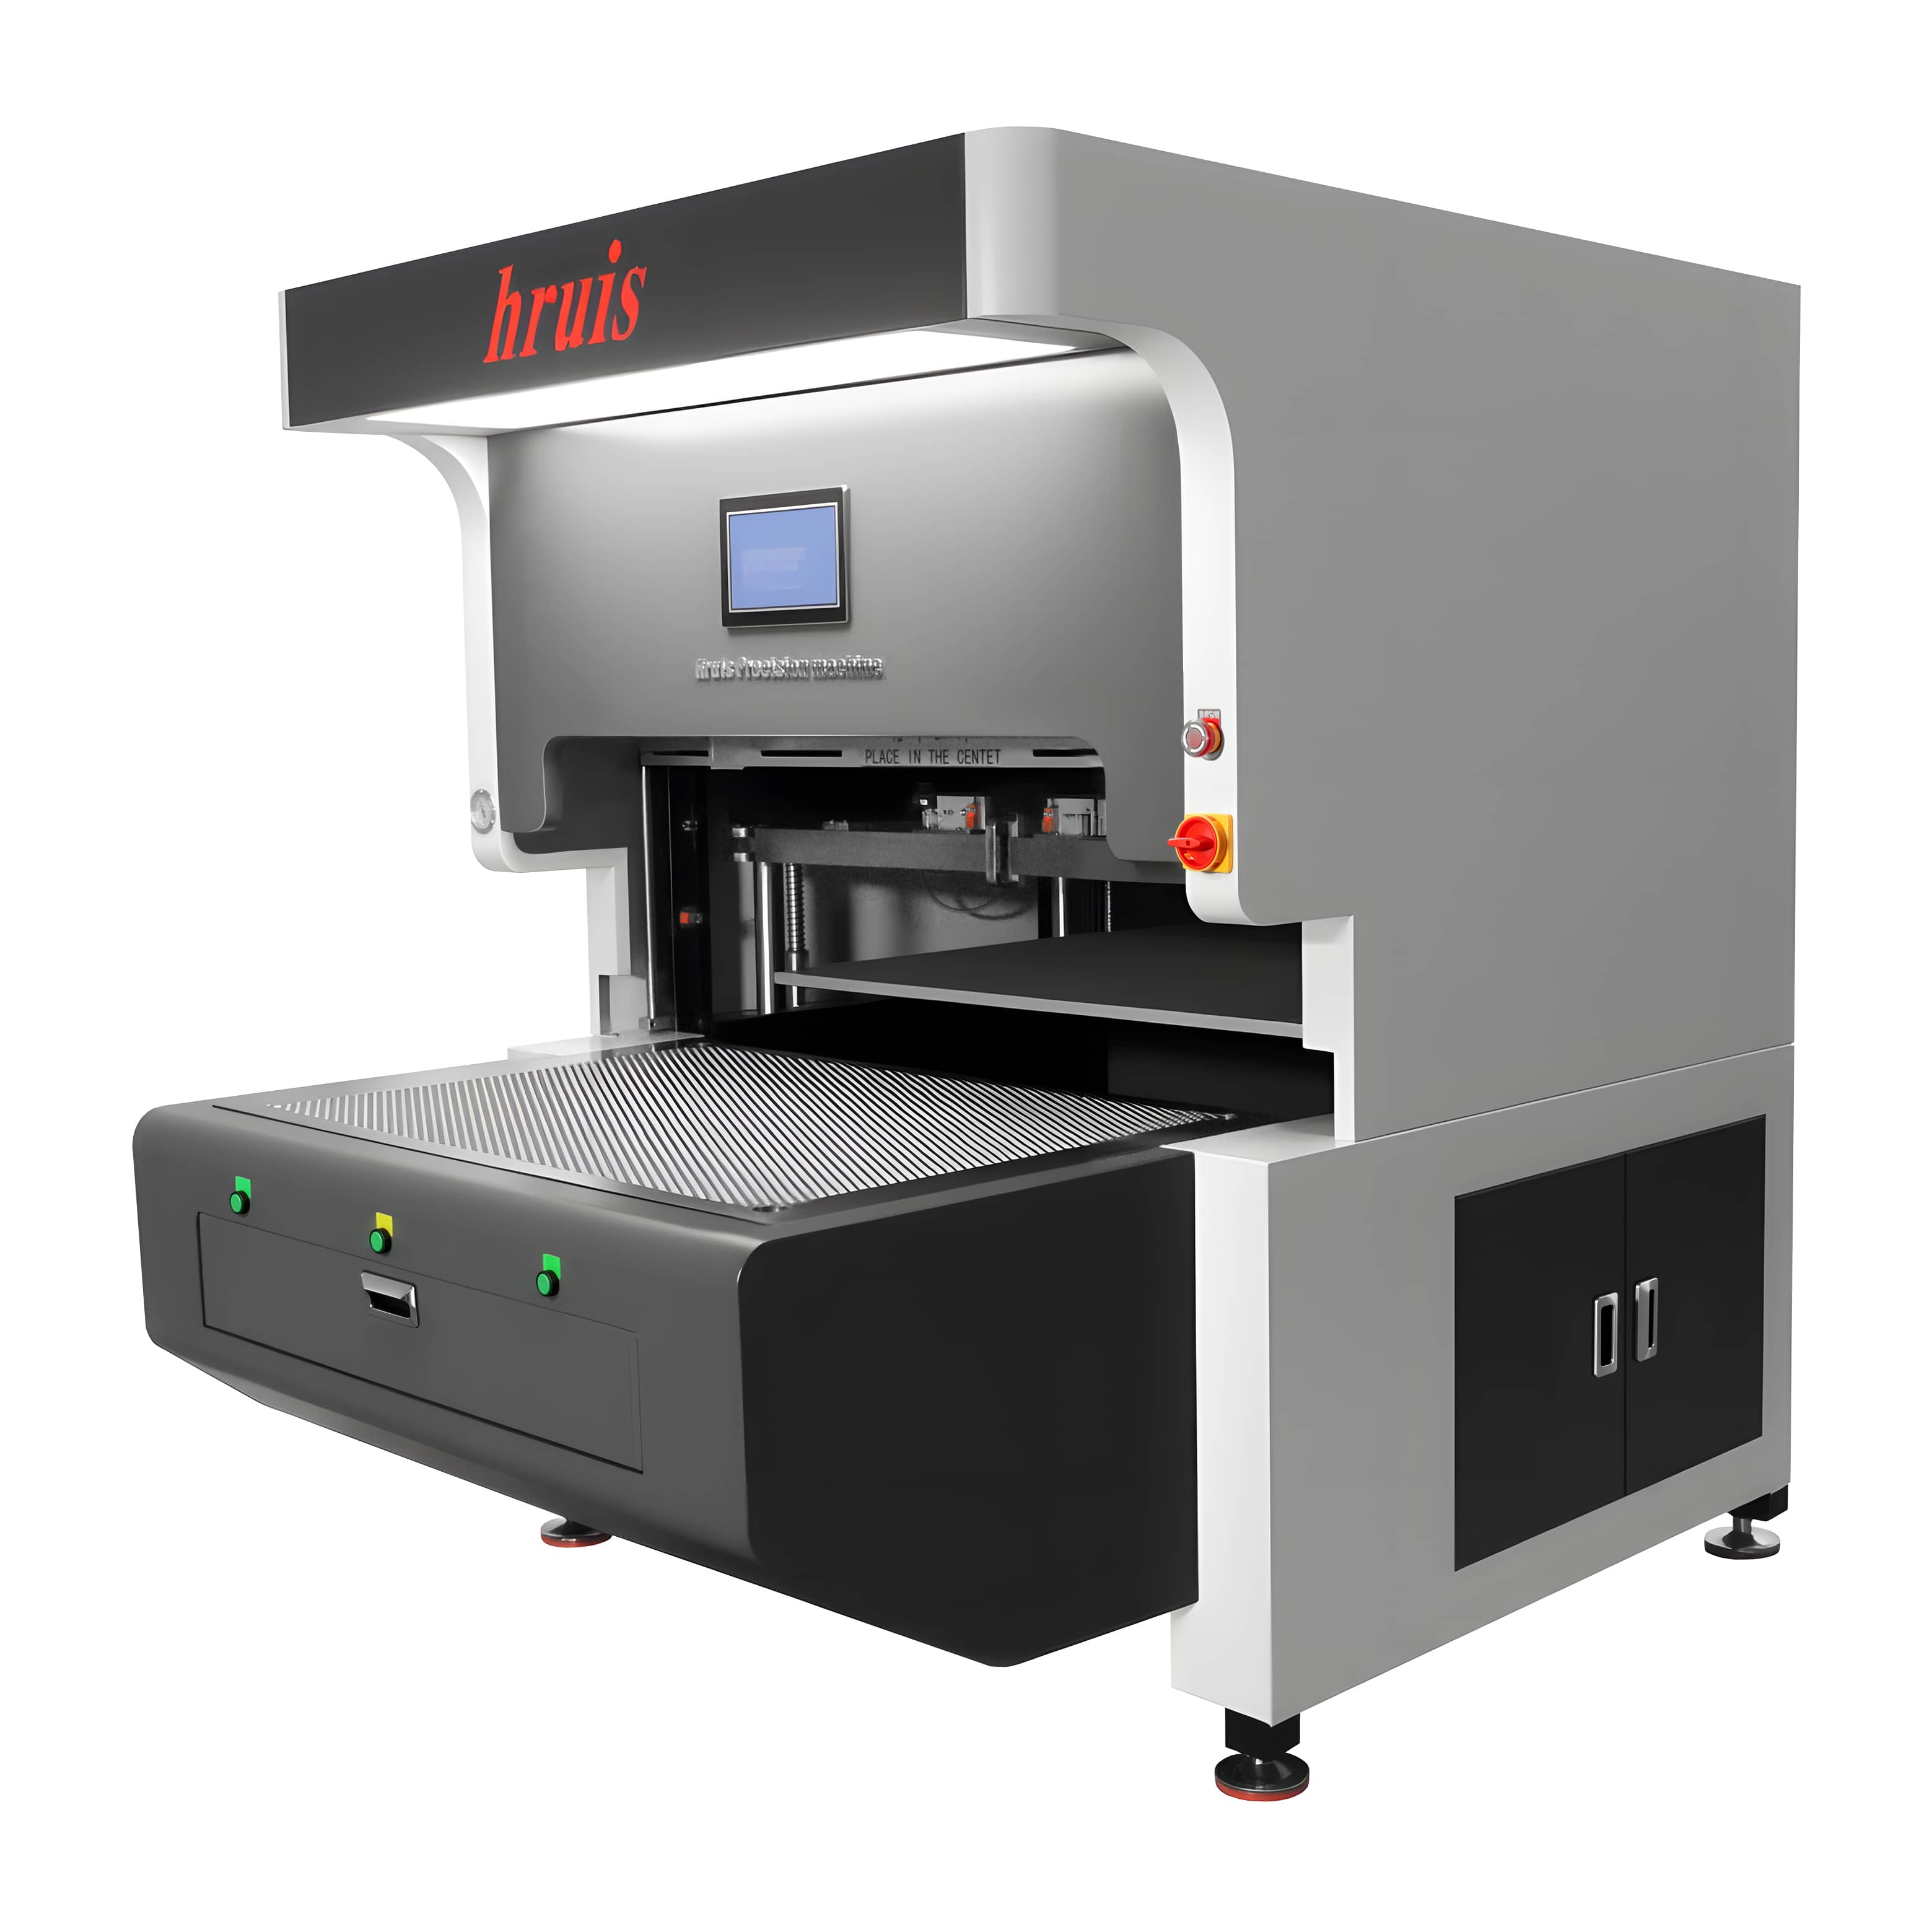
- 外框废边较多、适合整版分离的产品,可重点评估全版清废方式;
- 内孔、小孔、异形孔较多的产品,应关注内孔清废设备或配套方案;
- 标签、吊牌等需要拆标分离的产品,可了解数控拆标清废设备;
- 多品种生产、换单频繁的车间,可结合气动清废机等设备形成工序组合。
4. 材料与工艺适应性是否充分
卡纸、瓦楞、覆膜纸、薄纸以及不同表面工艺的材料,在分离废边时表现不同。材料韧性、压线状态、模切连接点大小,都会影响清废效果。
所以,设备选型不能脱离实际工艺条件。成熟的方案通常会根据成品尺寸、版面排列、废料位置、材料厚度和生产批量,确认工作面、作用力、治具结构及操作流程,而不是用同一套配置应对所有产品。
哪些场景更适合整版清废方案
全版清废方式更适合模切版面规则、废边连接方式明确、希望提高后道拆标一致性的场景。例如纸箱、纸盒、彩盒、药盒、化妆品盒、玩具包装盒、电子产品包装盒等,在订单批量稳定、质量要求较高时,通常更关注成品外观和清废稳定性。
豪瑞斯精机长期聚焦印刷后道清废设备,主营气动清废机、内孔清废机、数控拆标清废机、全版清废机四大系列,涵盖 LK 系列、QF 系列、AP 系列等多款设备,可针对不同盒型、孔位和生产方式提供配套建议。公司采用精简设计思路,重视设备稳定性,并支持个性化功能定制与售后服务。
选型前建议准备哪些信息
为了更准确判断设备是否有助于避免成品破损,建议在咨询前准备以下资料:
- 成品类型与材料厚度,如彩盒、纸盒、吊牌或瓦楞纸箱;
- 整版尺寸、联数、模切后排版方式;
- 废边类型,包括外框、内孔、异形孔和细小连接点;
- 常见质量问题,如边缘撕裂、压痕、清废不净或二次返工;
- 预计生产批量、换单频率及现场操作空间;
- 是否需要与现有后道工序、治具或操作习惯配合。
如果已有实物样张或模切版图,也可以在沟通时提供,便于判断适合全版处理、局部分离,还是多类型设备组合使用。
结语
选择能够避免成品破损的全版清废机,应回到材料、版面、孔位和工艺本身,重点看受力均匀性、定位稳定性、排废结构适配性以及换单调试的便利性。若您正在评估印刷包装后道清废方案,可提供产品样张、版面信息和生产需求,由豪瑞斯精机结合设备系列与定制能力,为您提供选型建议与配置方案。